황동 납땜 방법: 견고하고 누출 없는 접합을 위한 단계별 가이드
황동 브레이징은 구리 납땜이나 용접과 근본적으로 다릅니다. 아연 함량이 높을수록 다양한 용가재 사용, 가열 제어 강화, 접합부 간격에 대한 명확한 이해가 필요합니다. 올바른 접근 방식이 없으면 다공성, 약한 연결부 또는 모재 금속에서 아연이 기화될 위험이 있습니다. 이 가이드는 횃불을 켜기 전에 내려야 할 실질적인 결정을 안내합니다.
브레이징 황동에 필요한 것: 더 높은 온도와 다양한 필러
브레이징은 납땜 온도보다 훨씬 높은 450°C(840°F) 이상에서 발생합니다. 구리와 아연의 합금인 황동은 순수한 구리와는 다르게 열에 반응합니다. 핵심 원리는 조립품을 균일하게 가열하고, 모세관 현상에 의해 필러가 접합부로 흘러 들어가는 동안 황동이 견고하게 유지될 수 있는 녹는점을 지닌 필러 금속을 선택하는 것입니다.
필러 금속 결정
대부분의 황동-황동 또는 황동-구리 접합에 선호되는 용가재는 구리-인 합금(BCuP 시리즈) 또는 은 함유 합금(BAg 시리즈)입니다. 분석은 다음과 같습니다.
| 충전재 합금 | 녹는 범위(°F) | 최고의 대상 | 플럭스가 필요합니까? |
|---|---|---|---|
| BCuP-5(15% Ag) | 1,190~1,475 | 황동에서 구리까지, 간격이 좁음 | 아니오(구리에), 황동에 예 |
| BAg-7 (56% Ag) | 1,145~1,365 | 황동에서 황동으로, 얇은 부분 | 예 |
| BAg-22 (49% Ag) | 1,290~1,510 | 넓은 간격 조인트, 좋은 강도 | 예 |
| BCuP-2(은 없음) | 1,310–1,510 | 구리에서 구리로 제한된 황동 사용 | 예 on brass |
구리-인 충전제는 구리 위에서 잘 흐르지만 황동의 아연을 공격하여 입계 침투 및 취성을 유발할 수 있습니다. 황동을 브레이징할 때 은 함유 합금은 일반적으로 더 강하고 연성 조인트를 생성합니다. 가열 중 산화물 형성을 방지하려면 항상 황동 표면에 플럭스를 사용하십시오.
공동 설계 및 정리: 격차 해소
용융된 필러를 접합부로 끌어당기는 힘인 모세관 작용은 특정 간격 범위 내에서 가장 잘 작동합니다. 황동 조립품의 경우 권장 반경방향 여유 공간은 0.04~0.13mm(0.0015~0.005인치)입니다. 너무 빡빡하면 흐름이 제한됩니다. 너무 넓으면 필러가 부족해지거나 약한 필렛 전용 결합이 형성될 수 있습니다.
실용적인 조인트 구성
- 랩 조인트 가장 높은 강도를 제공하며 더 얇은 부재 벽 두께의 3~5배에 해당하는 랩 길이로 설계해야 합니다.
- 엉덩이 관절 주의 깊은 정렬이 필요하며 일반적으로 약합니다. 상당한 접착 영역을 제공할 만큼 부품이 두꺼운 경우에만 사용하십시오.
- 소켓 또는 슬리브 조인트 튜브 대 튜브 또는 튜브 대 피팅 연결에서 일반적입니다. 삽입 깊이가 필요한 랩 영역을 제공하는지 확인하십시오.
가열 기술: 뜨거운 부분이 아닌 균일한 열
가열이 고르지 않으면 뒤틀림, 국부적인 아연 기화(탈아연화) 및 접합 불량이 발생합니다. 황동은 열을 잘 전도하지만 순수한 구리보다 열 전도 속도가 더 느립니다. 아연 성분은 또한 기본 합금의 녹는점을 낮추는데, 이는 필러가 흐르기 전에 튜브 자체가 과열될 수 있음을 의미합니다.
단계별 가열 순서
- 깨끗해진 접합 부위에 플럭스를 얇고 균일하게 코팅하십시오. 황동의 경우 1,400°F 이상의 고온 브레이징 플럭스를 사용하십시오.
- 부드럽고 중성인 불꽃을 사용하여 전체 어셈블리를 예열하십시오. 열이 한 곳에 집중되지 않도록 토치를 계속 움직이십시오.
- 무겁거나 큰 부품을 먼저 가열하여 열이 접합 부위로 전달되도록 하십시오. 튜브 피팅의 경우 피팅을 가열합니다.
- 플럭스가 투명하고 유동적이 되면 필러 로드를 화염에 직접 넣지 말고 조인트에 삽입합니다. 모세관 작용이 그것을 끌어당깁니다.
- 필러가 접합부 전체에 흐른 후 즉시 열을 제거하십시오. 장시간 가열하면 황동이 손상되고 접착력이 약해집니다.
생산 또는 대량 작업의 경우 용광로 또는 유도 브레이징 설정은 균일한 가열과 일관된 결과를 제공합니다. 현장 수리 또는 프로토타입의 경우 중소형 팁이 있는 옥시아세틸렌 토치가 잘 작동합니다.
황동 납땜을 약화시키는 일반적인 실수
숙련된 기술자라도 황동을 사용하면 어려움을 겪게 됩니다. 다음은 가장 자주 발생하는 오류와 이를 방지하는 방법입니다.
모재 과열
황동은 약 1,660°F(905°C)에서 아연을 잃기 시작합니다. 기화된 아연은 다공성의 약화된 구조를 남기고 흡입하기에 위험한 흰색 연기가 자욱한 연기를 생성합니다. 통풍이 잘되는 곳에서 작업하고 온도를 용가재 액상 바로 위, 그리 높지 않게 유지하십시오.
표면 준비 건너뛰기
산화막, 오일 또는 먼지가 필러 흐름을 차단합니다. 연마포나 스테인레스 스틸 브러시를 사용하여 연결 부위를 기계적으로 청소한 후 아세톤이나 기타 용제로 탈지하십시오. 깨끗한 장갑으로만 청소된 표면을 만지십시오.
합금에 잘못된 필러 사용
C26000(카트리지 황동)과 C36000(자유 가공 황동) 등 다양한 황동 등급은 열에 따라 다르게 반응합니다. 자유 가공 황동에는 납이 포함되어 있습니다. 납땜이 제대로 되지 않아 깨질 수 있습니다. 항상 합금 구성을 확인하고 일치하는 필러를 선택하거나 재료 데이터시트를 참조하십시오.
열팽창을 수용하지 않음
황동은 가열되면 강철보다 더 많이 팽창하고 구리보다 약간 더 팽창합니다. 다중 금속 조립품에서는 차동 팽창으로 인해 필러가 굳기 전에 접합부가 잘못 정렬될 수 있습니다. 일부 공급업체는 이러한 확장을 고려하여 납땜 구리 튜브 어셈블리를 설계하여 재료 조합 전반에 걸쳐 일관된 접합 무결성을 보장합니다.
납땜 어셈블리에 대한 공급업체 고려사항
브레이징 황동 부품이나 어셈블리가 대량으로 필요한 경우 모재의 품질과 브레이징 공정의 일관성이 기술만큼 중요합니다. 평판이 좋은 제조업체는 산화를 제거하고 균일한 접합 품질을 유지하기 위해 분위기 제어 용광로 또는 유도 브레이징 스테이션을 사용합니다. 다양한 제품을 제공하는 공급업체를 찾으세요. 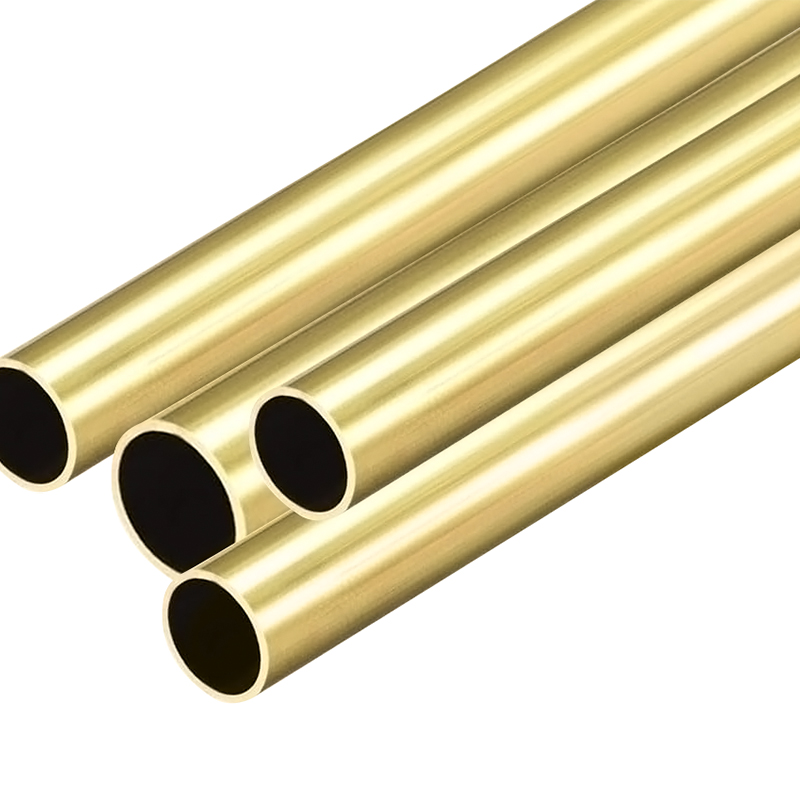 치수 정확도와 표면 청결도를 갖춘 황동 튜브 OD 1.8~80mm, 벽 두께 0.3~12mm의 H62, H63, H65 등급으로 제공되는 이 황동 튜브는 고압 시스템에서 안정적인 브레이징을 위해 일관된 치수와 청결성을 보장합니다. 제품보기 → H62 또는 H65와 같은 표준 합금으로 제작된 제품으로, 일관된 최종 준비로 브레이징 준비 튜브 어셈블리를 제공할 수 있습니다. 황동 튜빙을 공급하는 동일한 공장은 특정 용도에 맞는 올바른 필러 및 조인트 설계를 추천할 수 있는 공정 지식을 보유하고 있는 경우가 많습니다.
응축기나 증발기 등 고압 시스템이나 임계 열 전달과 관련된 응용 분야의 경우 튜브의 치수 정확도와 표면 청결도가 납땜 품질에 직접적인 영향을 미칩니다. 이러한 변수를 내부적으로 제어하는 시설에서 소싱하면 현장 오류 위험이 줄어듭니다.
모든 것을 하나로 합치다: 황동 브레이징을 위한 신뢰할 수 있는 공정
성공적인 황동 브레이징은 협상할 수 없는 세 단계로 요약됩니다. 먼저, 올바른 은 함유 용가재를 선택하고 황동 등급에 맞는 고온 플럭스를 적용합니다. 둘째, 모세관 작용이 제대로 작동할 수 있도록 적절한 간격과 랩 길이로 조인트를 설계합니다. 셋째, 균일하게 가열하고 필러가 흐르면 즉시 중지하십시오. 최고의 브레이징은 접합부 내부에서 보이지 않습니다. 외부에 보이는 필러는 일반적으로 열이 너무 많거나 필러가 너무 많다는 신호입니다.
필요한 경우 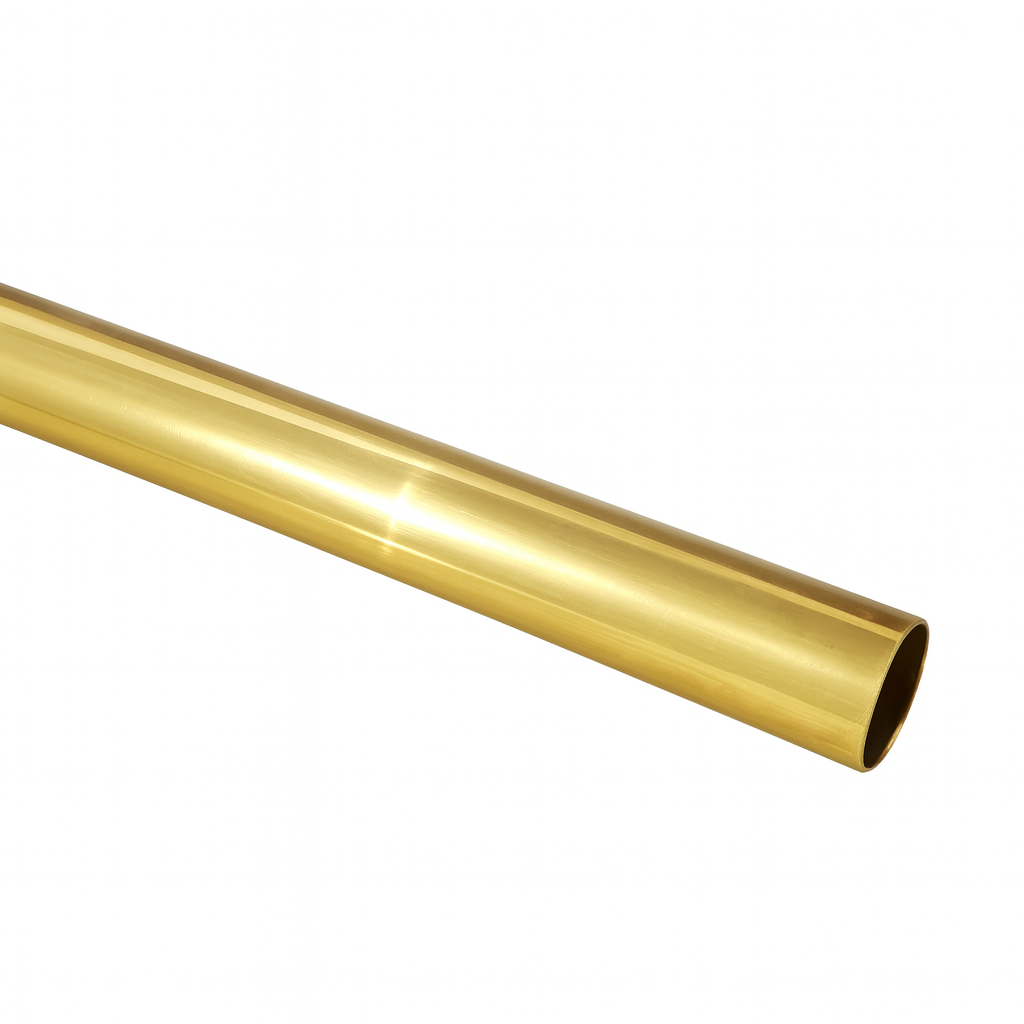 일관된 브레이징 제어를 위한 H65(C27000) 황동 튜브 H65 황동 튜브는 안정적인 벽 두께와 합금 구성으로 강도와 연성의 균형을 제공하므로 공차가 엄격한 어셈블리의 브레이징 매개변수를 더 쉽게 제어할 수 있습니다. 제품보기 → 엄격한 공차를 충족하는 조립품의 경우 재료 품질과 브레이징 매개변수를 모두 관리하는 제조업체와 협력하는 것을 고려하십시오. 황동 튜브 자체의 벽 두께와 합금 구성이 일정하면 브레이징 공정을 훨씬 쉽게 제어할 수 있습니다. 이러한 일관성은 벤치에서 보기 좋게 보이는 조인트와 현장에서 수년 동안 압력을 유지하는 조인트의 차이입니다.
관련 뉴스
-
두꺼운 벽 구리 튜브 란 무엇입니까? 원활한 두꺼운 벽으로 된 구리 튜브로도 알려진 두꺼운 벽 구리 튜브는 순수한 구리 또는 구리 합금으로 만들어진 고성능 금속 튜브이며 뜨거운 압출 공정에 의해 한 단계로 형성됩니다. 일반적인 구리 튜브와 비교할 때 가장 큰 특징은 벽 두께가...
자세한 내용 보기 -
구리 모세관 튜브의 개요 및 중요성 현대 산업 장비 및 정밀 제어 시스템에서는 소형화 및 높은 정밀도가 핵심 기술 개발 추세가되었습니다. 이러한 추세에서, 겉보기에는 무의미하지만 중요한 구성 요소는 다양한 시스템에서 구리 모세관 튜브에서 대체 할 수없는 역할을하고 있습니다. ...
자세한 내용 보기 -
구리 튜브 란 무엇입니까? 재료 구성 및 기본 특성 분석 구리 튜브의 정의 구리 튜브는 구리와 합금으로 만든 관형 물체로 다양한 파이프 라인, 기계 구조 및 전자 장비에서 널리 사용됩니다. 구리는 우수한 전기 전도성, 열 전도성 및 부식 저항을 가지므로 구리 튜브의 적용...
자세한 내용 보기 -
구리 정사각형 튜브 이해 : 구성, 등급 및 일반적인 응용 분야 구리 정사각형 튜브 구리의 우수한 전도도, 부식 저항 및 작업성을 사각형 프로파일의 구조적 안정성과 결합하는 특수 압출입니다. 이 튜브는 일반적으로 압출 또는 드로잉 프로세스를 통해 제조되며 벽 두께와...
자세한 내용 보기
 Tangpu Industrial Zone, Shangyu District, Shaoxing City, Zhejiang Province, China
 +86-13567501345

